
Ratgeber zur Auswahl von Betonstahl-Bandsägen (GD-350ZD)
Ratgeber zur Auswahl von Betonstahl-Bandsägen: Warum Kaltcutting bei großen Stäben wichtig ist
Wenn Sie täglich 32 mm, 40 mm oder 50 mm Betonstahl schneiden, wirkt sich die gewählte Methode direkt auf Ihre nachgelagerten Arbeitsabläufe aus. Trennschleifer brennen Scheiben durch, werfen Funken und hinterlassen eine wärmebeeinflusste Zone, die Stabenden aushärtet. Hydraulische Scheren eignen sich gut für kleinere Durchmesser, können große Stäbe jedoch verformen und raue, schräge Stirnflächen hinterlassen. Für Betonstahl mit großem Durchmesser, bei dem die Schnittqualität entscheidend ist, ist eine Bandsäge oft die bessere Antwort. Dieser Ratgeber erklärt, worauf Sie achten sollten, und verwendet die Gongda GD-350ZD als Referenzpunkt.
Was "Kaltcutting" bei Betonstahl tatsächlich bedeutet
Eine Bandsäge schneidet, indem ein durchgehendes gezahntes Sägeblatt mit relativ niedriger Oberflächengeschwindigkeit durch den Stab läuft. Der Schnitt bleibt kühl – daher "Kaltcutting". Die praktischen Folgen sind erheblich:
- Keine wärmebeeinflusste Zone. Die Metallurgie an der Schnittfläche bleibt unverändert, sodass sich der Stab bei anschließendem Gewindeschneiden, Biegen oder Schweißen vorhersehbar verhält.
- Quadratische, saubere Stirnflächen. Eine Bandsäge erzeugt einen flachen, rechtwinkligen Schnitt, was wichtig ist, wenn Stäbe in Gewindewalzmaschinen wie die HGS-40 oder in CNC-Biegezentren eingeführt werden.
- Keine Funken oder Schleifstaub. Sicherere Arbeitsumgebung und weniger Reinigungsaufwand rund um die Maschine.
- Niedrigere Kosten pro Schnitt bei großen Durchmessern. Trennschleifscheiben verschleißen bei Stäben ab 40 mm schnell; ein Bandsägeblatt hält deutlich länger.
Wichtige technische Daten zur Bewertung
1. Maximale Schnittleistung
Passen Sie die Kapazität an Ihren größten routinemäßigen Stab an, nicht an Ihren gelegentlichen Maximalwert. Die GD-350ZD bewältigt eine Schnittleistung von bis zu 350 mm, was Betonstahl mit großem Durchmesser sowie das Schneiden von Bündeln und Konstruktionsprofilen abdeckt. Wenn Sie regelmäßig Stäbe von 40 mm–50 mm schneiden, bietet Ihnen eine Maschine der 350-mm-Klasse komfortable Reserve, statt am Limit zu arbeiten.
2. Sägeblatttyp und Drehzahlregelung
Bi-Metall-Sägeblätter sind der Standard für Betonstahl. Eine variable oder gestufte Drehzahlregelung ermöglicht es Ihnen, das Sägeblatt für große Durchmesser und hartes Material zu verlangsamen und es für kleinere Stäbe zu beschleunigen. Zu schnelles Arbeiten bei dickem Stab ist die häufigste Ursache für vorzeitigen Sägeblattausfall.
3. Spannsystem
Große Stäbe benötigen eine starre Spannung. Eine Maschine mit hydraulischem oder schwerem Schraubstock hält den Stab fest, sodass das Sägeblatt nicht rattern kann. Rattern erzeugt schiefe Schnitte und kurze Sägeblattlebensdauer. Prüfen Sie, ob die Schraubstocköffnung zu Ihrem Stabbereich passt und ob die Spannkraft für Bündelschnitte ausreichend ist.
4. Vorschubregelung
Schwerkraftvorschub mit einstellbarem Gegengewicht oder hydraulischer Niederzug funktionieren beide. Der kritische Punkt ist, dass die Vorschubgeschwindigkeit abgestimmt werden kann. Zu schnell und Sie reißen Zähne ab; zu langsam und Sie kaltverfestigen die Oberfläche. Eine Maschine, die dem Bediener eine präzise Kontrolle des Absenkens ermöglicht, hält länger als eine mit festem Vorschub.
5. Kühlmittel und Spänehandhabung
Flutkühlung ist Standard und für die Produktionssägung erforderlich. Bestätigen Sie, dass das Kühlsystem einfach zu befüllen, zu filtern und zu entleeren ist. Späneansammlung unter dem Schraubstock ist ein Wartungsproblem – achten Sie auf ein Design, bei dem Späne klar aus dem Spannbereich herausfallen können.
Wo die GD-350ZD einzuordnen ist
Die Gongda GD-350ZD ist eine Bandsäge mit 350 mm Kapazität, die genau für diese Aufgabe gebaut wurde: saubere Kaltschnitte an großem Betonstahl und gebündeltem Stab. Sie eignet sich für Fertigungsbetriebe, die auch Ausrüstung wie die GQ70A Schneidemaschine (70 mm Kapazität, 160 Tonnen Scherkraft) oder die GDQX-500 Hydraulik-Scherlinie betreiben, aber für die Schnitte, bei denen Oberflächenqualität und metallurgische Integrität wichtiger sind als reine Geschwindigkeit, eine Säge benötigen.
Eine praktische Werkstattkonfiguration kombiniert Maschinen oft nach Rolle:
- GQ50A oder GQ70A für schnelles, hochvolumiges Schneiden von kleinerem Stab (6–50 mm rund / 6–36 mm gerippt bei der GQ50A).
- GD-350ZD Bandsäge für Stab mit großem Durchmesser, präzise Längsschnitte und jeden Stab, der zum Gewindewalzen oder CNC-Biegen geht.
- YGT4-15A Richt- und Schneidemaschine mit VFD für Ringstab im Bereich von 4–15 mm.
Praktische Auswahlhinweise
- Schnittqualität zuerst. Wenn Ihre Stäbe in eine Gewindewalzmaschine (z. B. HGS-40) oder ein CNC-Biegezentrum (GJZD6-50CZ, GJZD6-65CZ) gehen, reduziert eine quadratische Kalt schnittfläche Einrichtungsprobleme und Ausschuss.
- Für Bündel dimensionieren. Wenn Sie mehrere Stäbe gleichzeitig schneiden, sind Kapazität und Spannkraft wichtiger als die Sägeblattgeschwindigkeit.
- Budget für Sägeblätter einplanen, nicht nur für die Maschine. Der Sägeblattverbrauch ist der wichtigste Betriebskostenfaktor. Eine Maschine, die starr spannt und gleichmäßig vorschubt, verbraucht weniger Sägeblätter.
- Zertifizierung für Ihren Markt bestätigen. Gongda-Ausrüstung kann mit EAC-Zertifizierung für Russland und GUS-Märkte geliefert werden. Käufer in Lateinamerika, im Nahen Osten, in Südostasien und in Afrika sollten Spannung, Frequenz und Dokumentationsanforderungen vor der Bestellung bestätigen.
- Nach Verfügbarkeit von Ersatzteilen fragen. Schraubstockbacken, Sägeblattführungen und Kühlmittelpumpen sind Verschleißteile. Bestätigen Sie Lieferzeiten vor dem Kauf.
Die Säge auf Ihre Produktionslinie abstimmen
Bandsägen arbeiten selten allein. In einer typischen Betonstahlverarbeitungslinie sitzt die Säge zwischen Schneiden und Formen. Stäbe werden auf Länge geschnitten und bewegen sich dann zu einem CNC-Biegezentrum (GJZD6-50CZ bis 50 mm, GJZD6-65CZ bis 65 mm), einer Bügelbiegemaschine (GW25 Einzelkopf oder ZD-6M-25 / ZD-6M-20 Fünfkopfmaschinen) oder einer Bogenbiegemaschine (GWH50CG, SKDZWH-36). Je sauberer der Schnitt, desto reibungsloser der Stabvorschub und desto genauer die fertige Form.
Für Betriebe, die automatische Federmaschinen (ZDTHJ-12) oder Schweißstationen (NB-350, NB-500 MIG/CO2-Schweißgeräte) betreiben, bedeutet kaltgeschnittener Stab außerdem keine gehärteten Enden, mit denen man beim Schweißen oder Wickeln kämpfen muss.
Ein Angebot erhalten
Wenn Sie eine Bandsäge für Betonstahl mit großem Durchmesser bewerten, geben Sie Ihre Stabdurchmesser, Bündelgrößen, tägliches Schnittvolumen und Zielmarkt an. Diese Informationen bestimmen Kapazität, Sägeblattspezifikation und Spannungskonfiguration.
China Rebar Machinery (Gongda) mit Sitz in Hefei, Anhui, baut die GD-350ZD und die gesamte Palette an Betonstahlverarbeitungsgeräten, mit Wurzeln in den elektromechanischen Werken der Hefei University of Technology. Kontaktieren Sie uns auf WhatsApp unter +86 193 9277 7259 oder per E-Mail an yuhua0095@gmail.com mit Ihren Schneidanforderungen für eine spezifische Empfehlung.
Senden Sie Ihre Anforderung über WhatsApp — wir antworten innerhalb eines Werktags.
WhatsApp Angebot anfordern →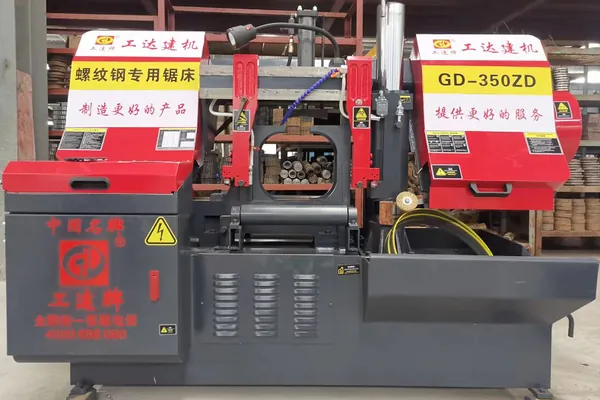
Weitere Artikel

Einlinien- vs. Zweilinien-Biegemaschinen für Bewehrungsstahl: Welche wählen
Einlinien- vs. Zweilinien-Biegemaschinen für Bewehrungsstahl: Welche wählen Wenn Sie eine CNC-Bewehrungsformma…

Stromversorgungsanforderungen für Bewehrungsstahlmaschinen (380V, 50/60Hz)
Stromversorgungsanforderungen für Bewehrungsstahlmaschinen: 380V, 50/60Hz und Generatorauslegung für abgelegen…
So berechnen Sie die Produktivität der Bewehrungsstahlverarbeitung
So berechnen Sie die Produktivität der Bewehrungsstahlverarbeitung: Biegungen pro Stunde, Bügel pro Schicht un…

Sicherheitsbetriebsregeln für Bewehrungsstahlmaschinen
Sicherheitsbetriebsregeln für Bewehrungsstahlmaschinen: Ein praktischer Leitfaden für Käufer und Bediener Bewe…
Checkliste für die Wartung von Betonstahlmaschinen
Checkliste für die Wartung von Betonstahlmaschinen: Tägliche, wöchentliche und monatliche Zeitpläne zur Vermei…
CNC-Bügelmaschine Kosten- und ROI-Berechnung
CNC-Bügelmaschine Kosten- und ROI-Berechnung: Was Käufer tatsächlich modellieren sollten Wenn eine Fertigungsa…
Bereit, über Zahlen zu sprechen?
Senden Sie uns Ihre Anforderungen an die Betonstahlverarbeitung und erhalten Sie innerhalb eines Werktags ein werksdirektes Angebot.